Produtos
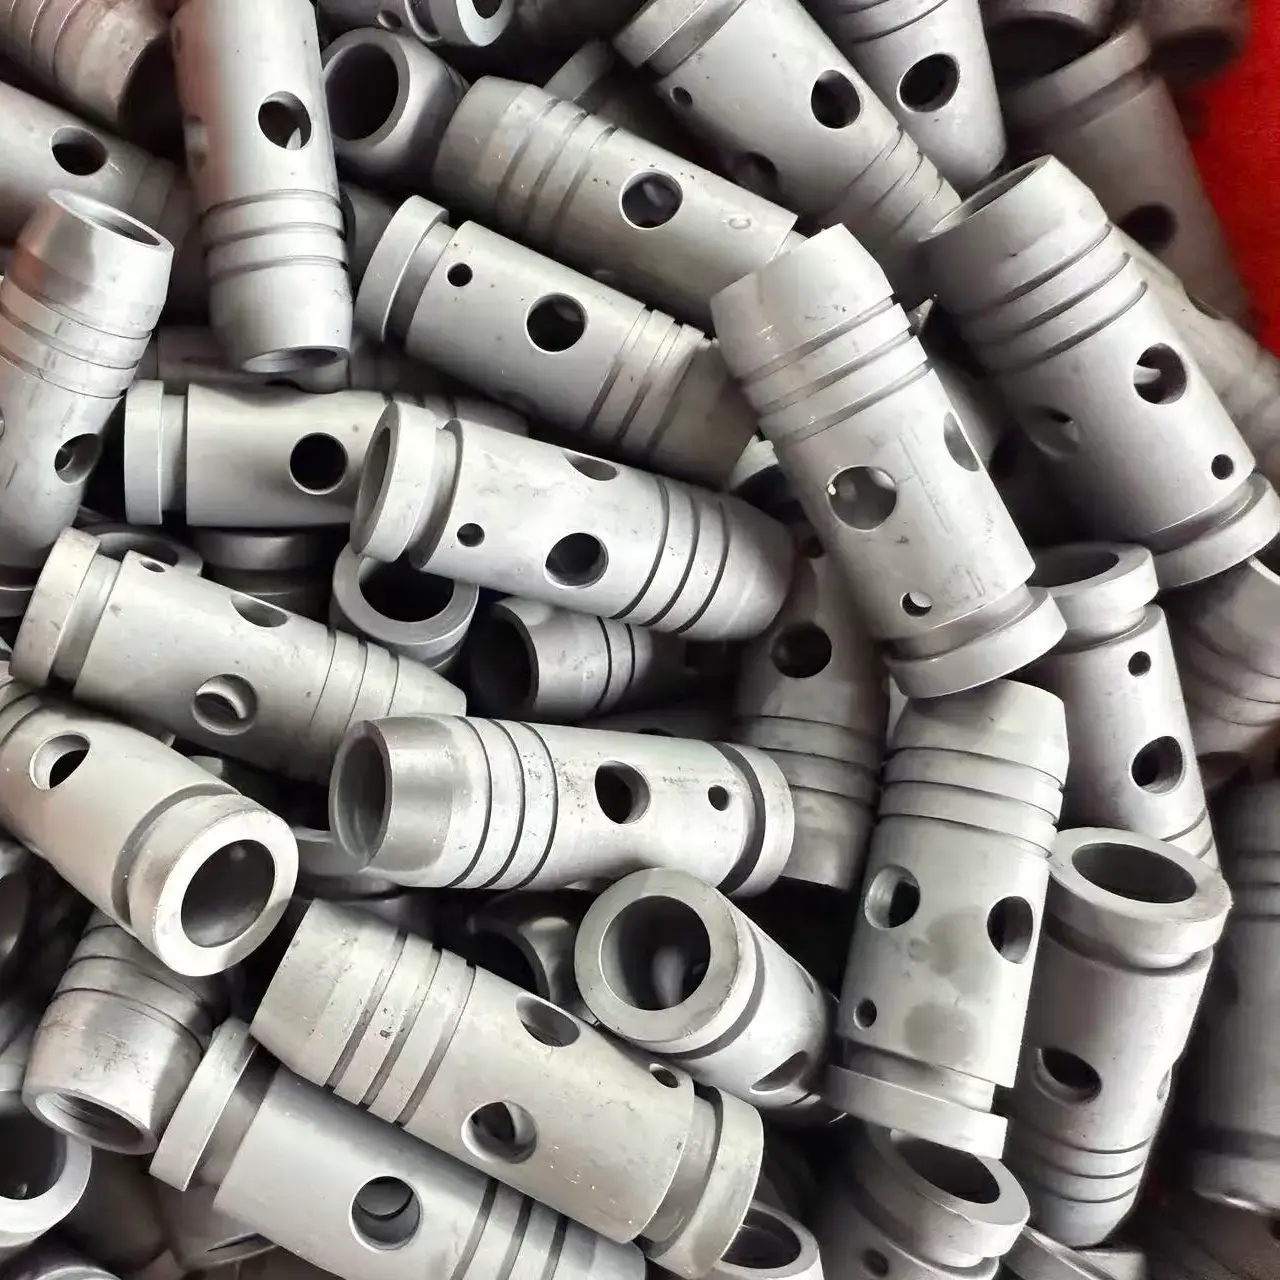
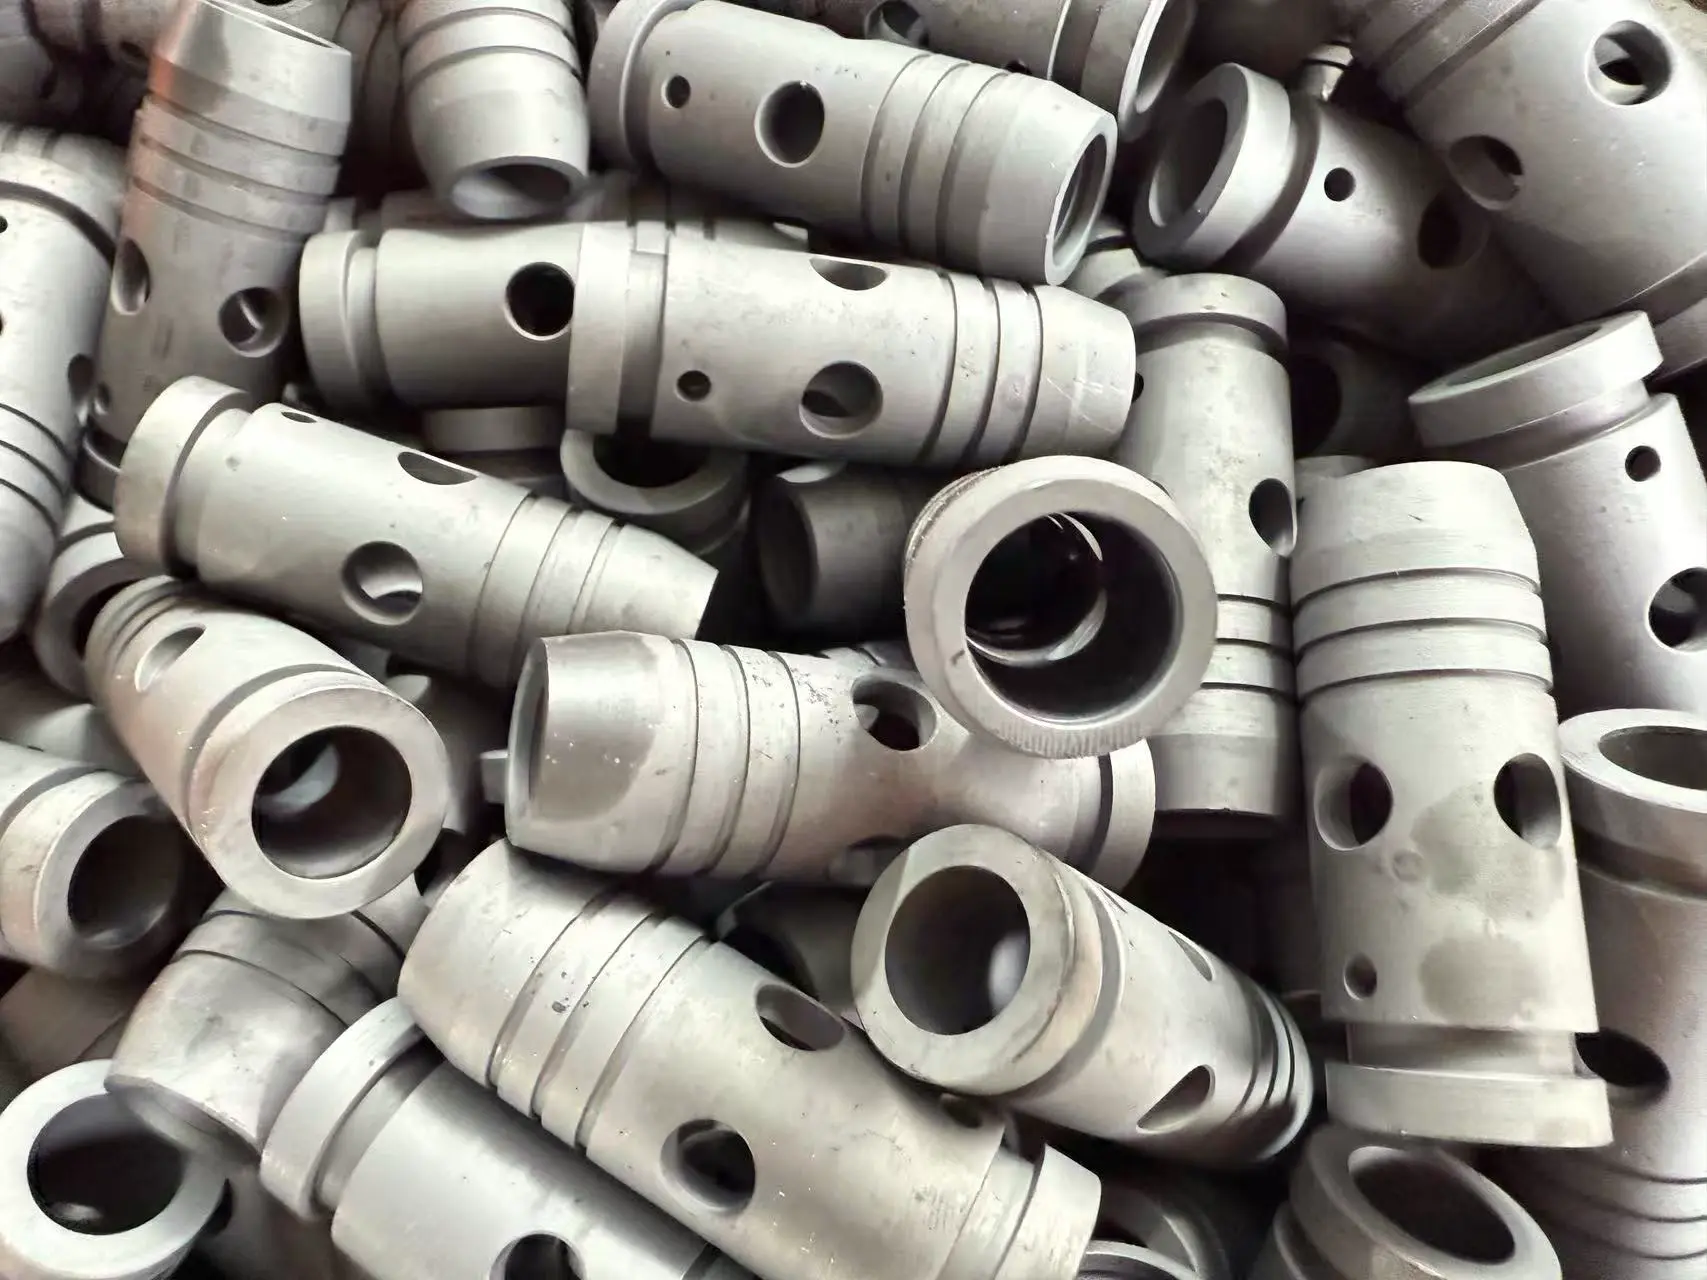
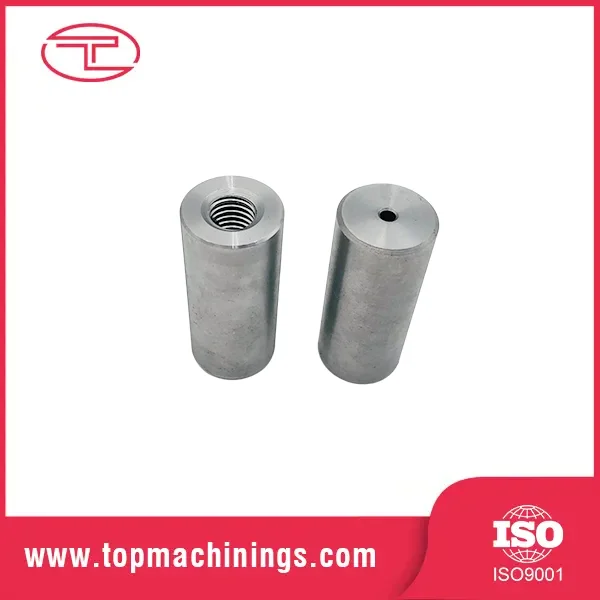
Componente de cilindro oco para torneamento de precisão
  • Componente de cilindro oco para torneamento de precisãoComponente de cilindro oco para torneamento de precisão

Componente de cilindro oco para torneamento de precisão

A Tuoyuan Metal usina o componente de cilindro oco de torneamento de precisão na China em tornos CNC de alta velocidade, furos de mandrilamento de 5 mm a 80 mm a ± 0,01 mm com espessura de parede mantida dentro de 0,05 mm. Paredes finas são planejadas em mandíbulas macias para que a peça não salte quando o mandril for liberado. Envie o desenho e confirmaremos a espessura viável da parede, a proporção do furo e o processo antes de fazer o orçamento.
    Avaliação: 5.0
    (Contagem de classificação: 1)

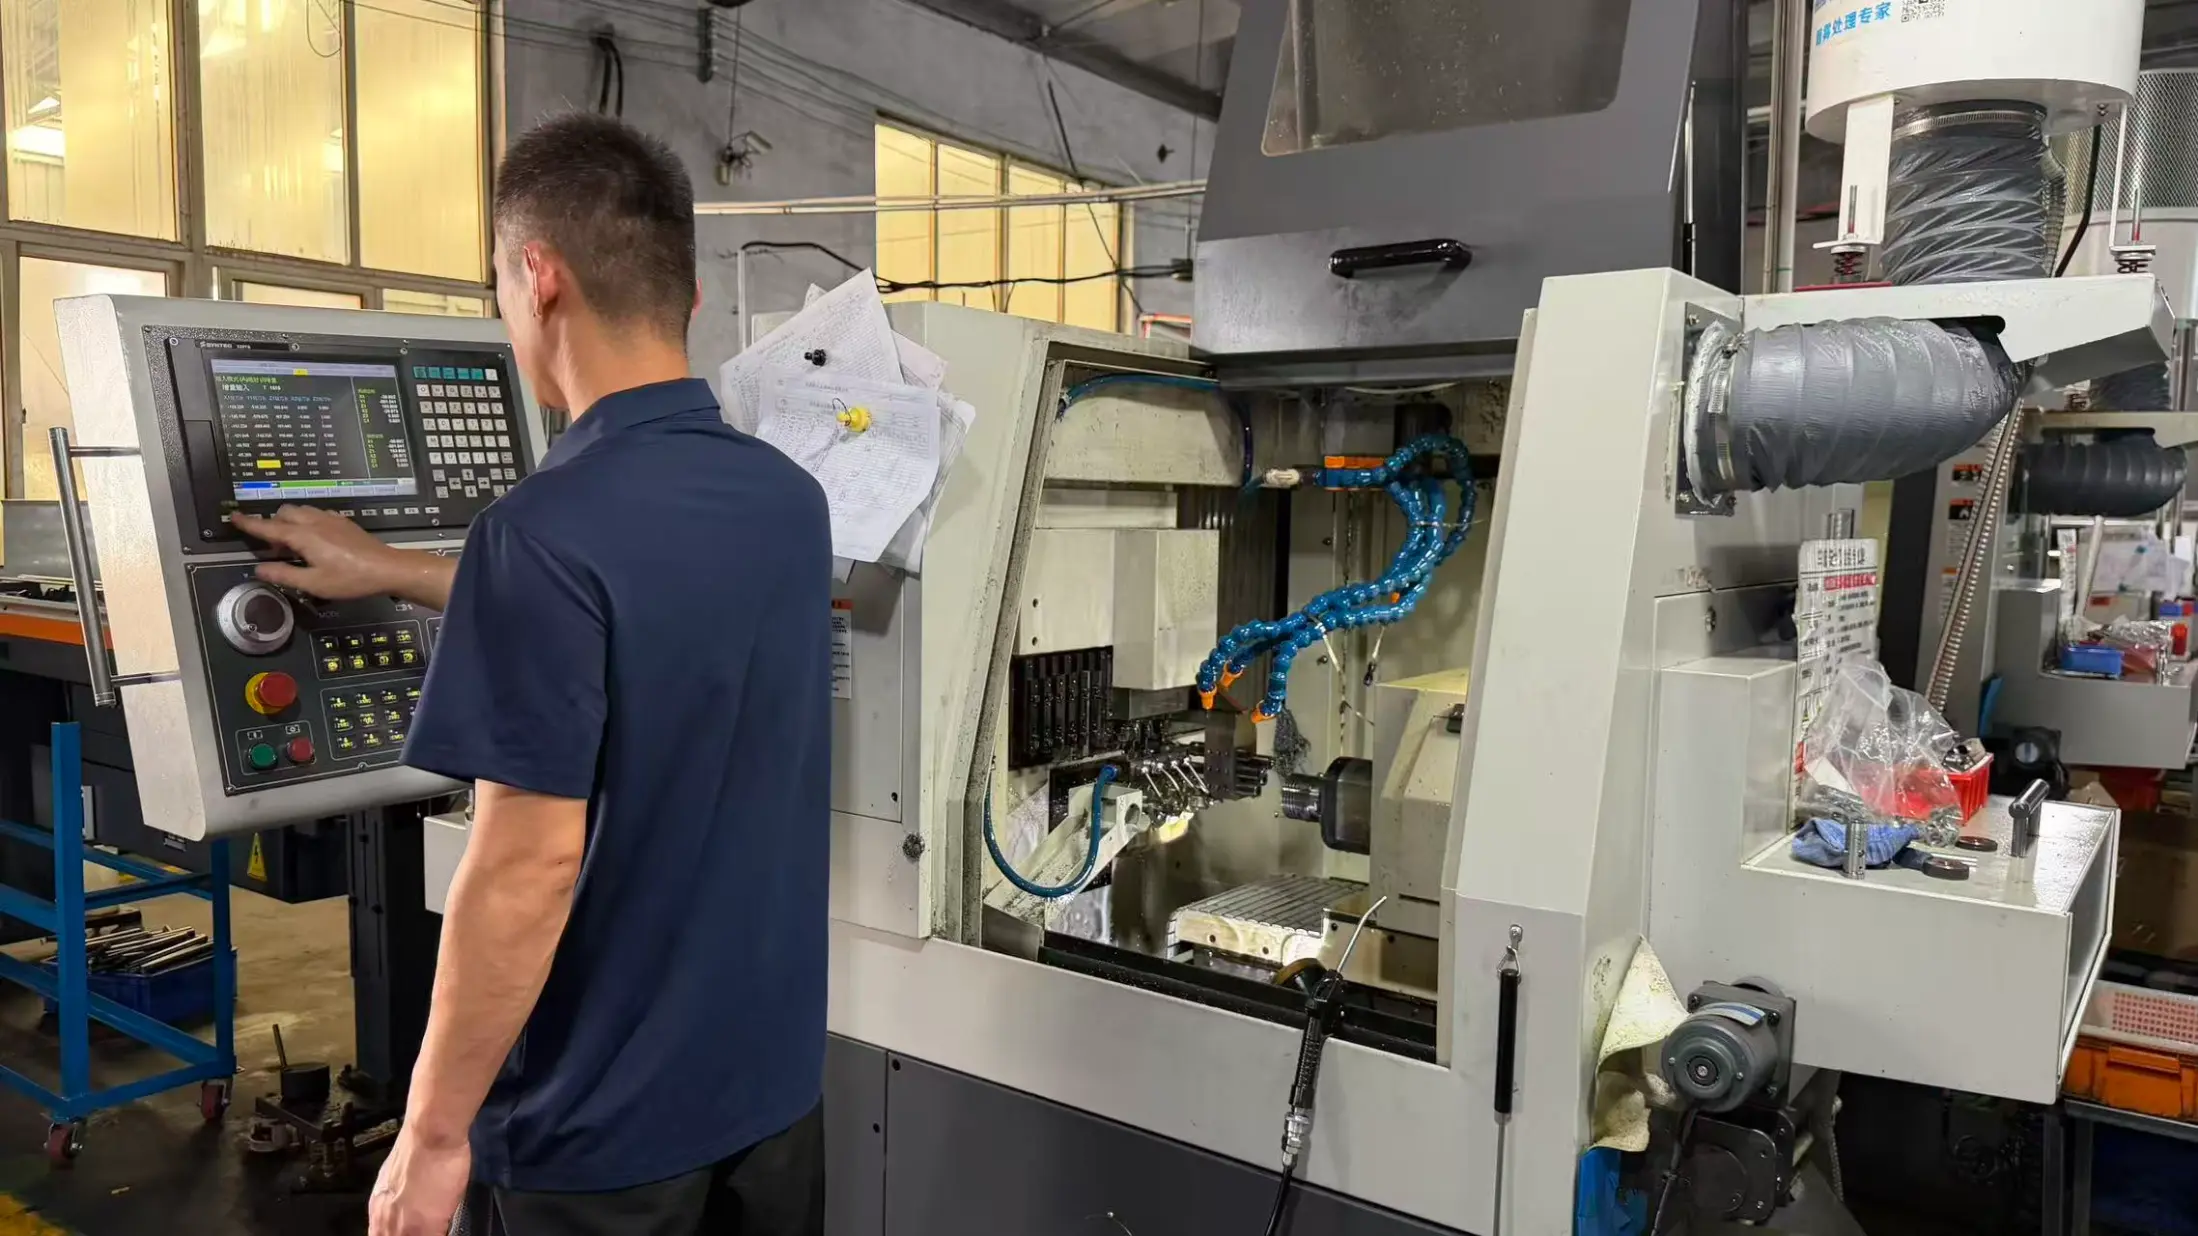
    A Tuoyuan Metal transforma o componente de cilindro oco de torneamento de precisão em tornos de fuso duplo e centros de usinagem sob o mesmo teto no distrito de Jimo, Qingdao. As operações de mandrilamento, torneamento e secundárias permanecem em uma folha de processo, de modo que o furo e o diâmetro externo são medidos em relação à mesma linha de base. Envie o desenho e o orçamento volta com o plano do processo, um relatório do primeiro artigo e um preço para os volumes que você espera rodar. Certificados de materiais e embalagens OEM viajam com cada remessa.

    Recursos do produto

    Essas peças cilíndricas ocas são utilizadas em montagens onde são necessários precisão do furo, espessura da parede e alinhamento entre superfícies internas e externas.

    1. Controle preciso do furo

    O diâmetro do furo é controlado para ±0,01 mm como padrão, com ±0,005 mm disponível para recursos selecionados. As medições são feitas através da profundidade do furo em vez de verificar apenas a área de entrada, ajudando a identificar alterações dimensionais ao longo da superfície interna.

    2. Usinagem estável de paredes finas

    As peças de parede fina são usinadas com métodos de fixação adequados para reduzir a deformação após serem liberadas do mandril. O processo utiliza mandíbulas perfuradas quando necessário, permitindo que a força de fixação seja distribuída pela circunferência.

    3. Espessura de parede consistente

    A variação da parede é controlada dentro de 0,05 mm e verificada em múltiplas posições ao redor da circunferência. Este método de inspeção ajuda a identificar furos descentralizados antes do envio.


    Especificações

    Nome Componente de cilindro oco para torneamento de precisão
    Material Aço inoxidável 304/316/316L, aço carbono 1045, alumínio 6061/7075, latão, bronze
    Diâmetro externo 8mm - 200mm
    Diâmetro do furo 5mm - 180mm
    Espessura da parede 1,0 mm - 30 mm; mais fino na revisão
    Comprimento 5mm - 500mm
    Tolerância ao furo ±0,01 mm padrão; ±0,005 mm em recursos selecionados
    Redondeza Padrão de 0,01 mm
    Variação de parede dentro de 0,05 mm
    Concentricidade 0,02 mm entre o furo e o diâmetro externo
    Acabamento de superfície Ra 0,4 - 1,6 µm em furos usinados
    Acabamento de furo Passivação, brunimento, cromo duro, anodização, chapeamento


    Aplicações

    A estrutura oca permite que essas peças usinadas sejam utilizadas onde são necessárias passagens internas, superfícies de encaixe precisas e dimensões estáveis. O componente de cilindro oco para torneamento de precisão é comumente usado em montagens mecânicas que dependem do alinhamento do furo e da espessura da parede controlada.

    ● Camisas de cilindros, buchas e corpos de prensa-cabos hidráulicos e pneumáticos

    ● Caixas de rolamentos e buchas onde o alinhamento do eixo é importante

    ● Tubos-guia e buchas utilizados em equipamentos de automação e embalagem

    ● Carcaças de sensores e instrumentos com superfícies internas de precisão

    ● Corpos de filtros e separadores para aplicações de fluxo médio

    ● Mangas de desgaste e espaçadores instalados dentro de estruturas mecânicas

    Processo de usinagem

    A sequência de produção do componente de cilindro oco para torneamento de precisão concentra-se em manter a precisão do furo enquanto controla a deformação durante a usinagem.

    1. Torneamento e preparação de desbaste

    A matéria-prima é preparada e a usinagem de desbaste remove o excesso de material, deixando margem para operações de acabamento.

    2. Acabamento do furo

    O mandrilamento interno é concluído de acordo com o diâmetro, profundidade e tolerância exigidos. Para furos mais profundos, os parâmetros de usinagem são ajustados de acordo com a relação comprimento/diâmetro.

    3. Acabamento de Diâmetro Externo

    O diâmetro externo é acabado após a usinagem interna para manter a relação entre o furo e a superfície externa.

    4. Inspeção antes do envio

    Registros dimensionais, certificados de materiais e dados de inspeção podem ser preparados de acordo com os requisitos do projeto.


    Seleção de Materiais

    A seleção do material depende do ambiente de trabalho, dos requisitos de corrosão, das condições de usinagem e dos requisitos de montagem final.


    Material Nota de usinagem Aplicação Comum
    304 inoxidável O trabalho endurece rapidamente; passagens leves e refrigerante generoso Camisas de cilindro, mangas de bomba
    Inox 316L Fácil de soldar com molibdênio para aplicações com cloreto Carcaças para equipamentos químicos e alimentícios
    aço carbono 1045 Endurecido após usinagem onde o desgaste é importante Corpos e cilindros hidráulicos
    alumínio 6061 Rápido de usinar, leve, anodizável Tubos guia de automação e espaçadores
    Bronze / latão Superfície de rolamento com lubrificação natural Buchas vazias e luvas de desgaste


    Controle de qualidade

    A inspeção se concentra na precisão do furo, circularidade, concentricidade e espessura da parede. Cada medição está relacionada aos requisitos de usinagem para garantir que as peças acabadas atendam às especificações do desenho.

    1. Medição do furo

    Micrômetros internos, medidores de ar e comparadores de furos são usados ​​para verificar as dimensões dos furos em diferentes profundidades, em vez de medir apenas a área da abertura.

    2. Verificação de Geometria

    A circularidade, a retilineidade e a precisão da posição são verificadas em relação aos dados de medição do primeiro artigo. A concentricidade do furo e do diâmetro externo pode ser controlada dentro de 0,02 mm.

    3. Inspeção da espessura da parede

    A espessura da parede é medida em vários pontos ao redor da circunferência para identificar a distribuição irregular do material.

    4. Registros de produção

    Certificados de materiais e informações de medição são registrados de acordo com o número do trabalho para acompanhamento da produção.


    Por que nos escolher

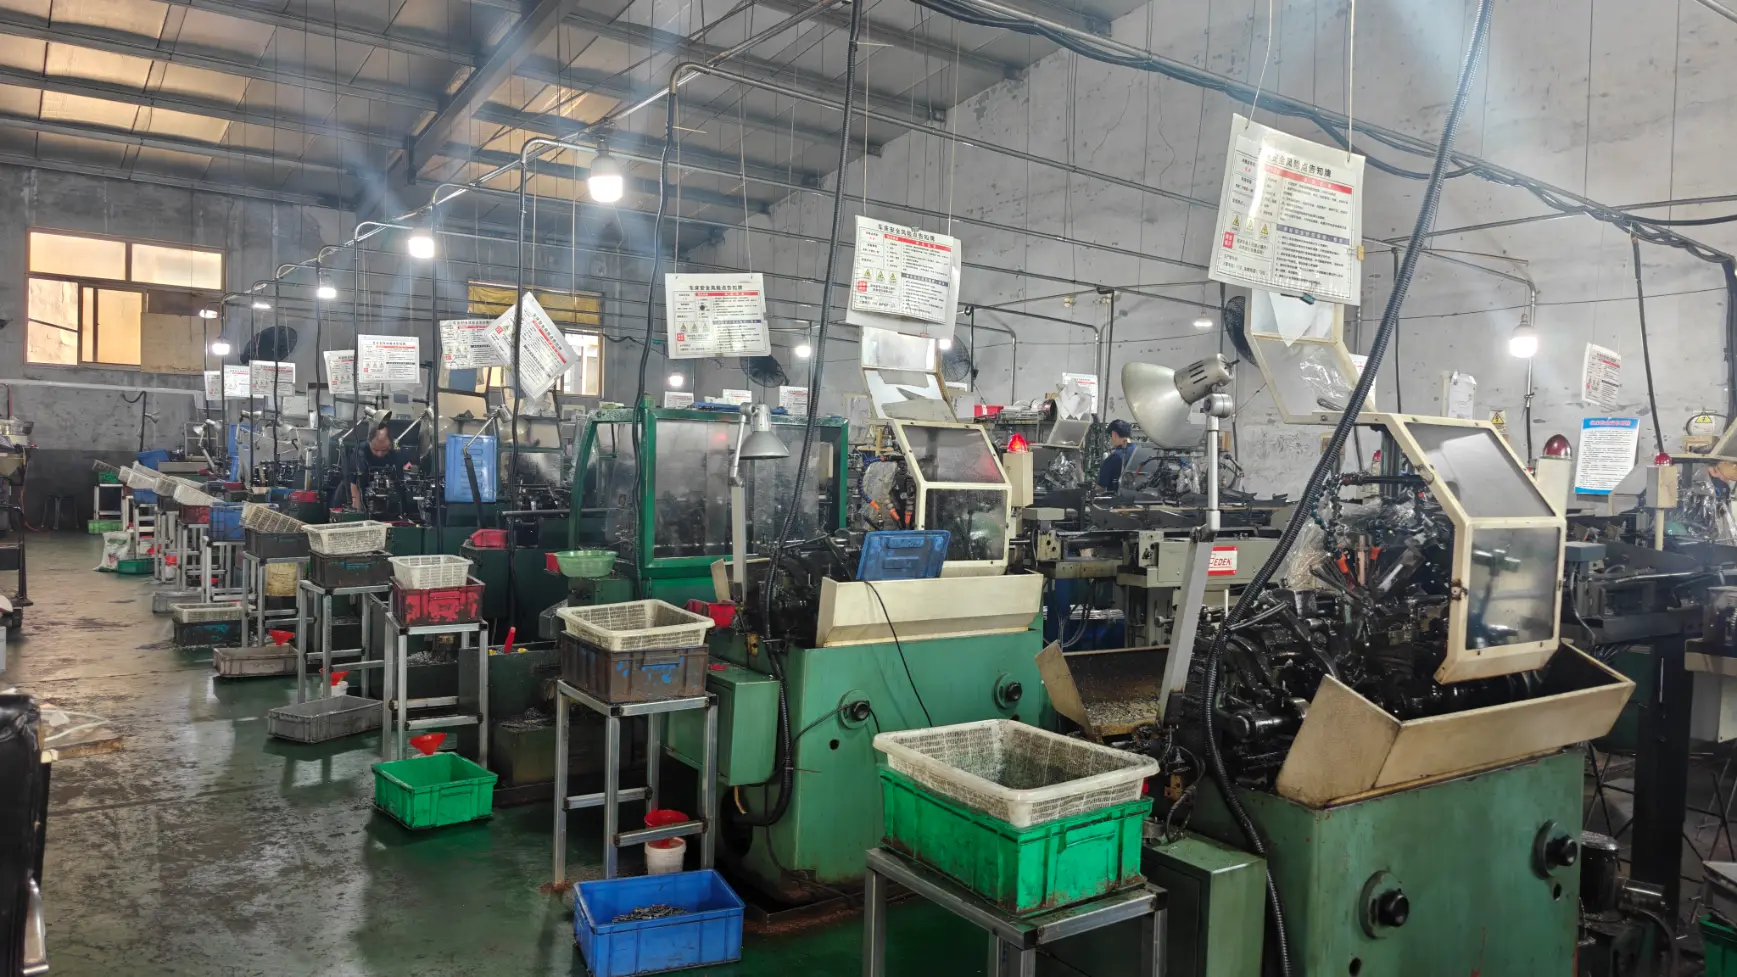
    A Tuoyuan Metal processa componentes de cilindro oco de torneamento de precisão por meio de operações de torneamento e usinagem CNC em sua oficina no distrito de Jimo, Qingdao. As operações de torneamento, mandrilamento e secundárias são gerenciadas no mesmo sistema de produção para reduzir diferenças de processo entre as etapas de usinagem.

    Equipamento

    A oficina inclui 20 tornos CNC de precisão de alta velocidade, 5 centros de usinagem, 10 tornos de perfuração central de fuso duplo e 30 tornos automáticos.

    Área de Produção

    A instalação cobre 5.000 m² com capacidade interna de tratamento de superfície e programação de produção controlada por ERP.

    Sistema de Qualidade

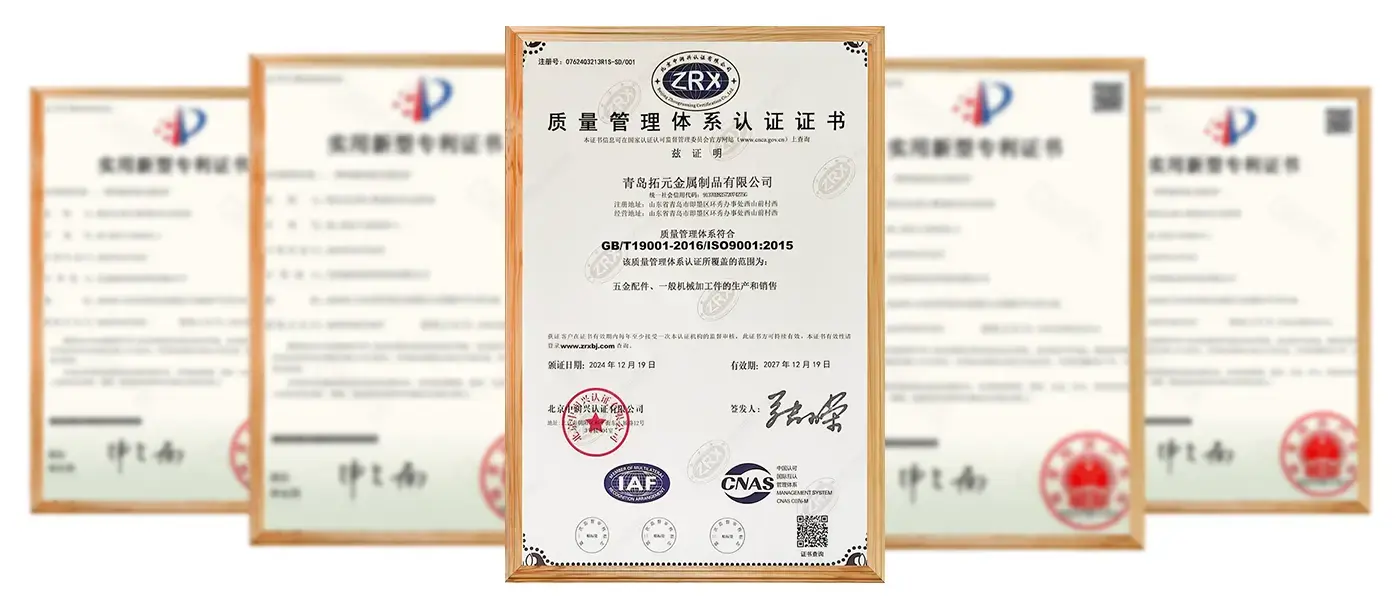
    A produção segue os requisitos de gestão de qualidade ISO 9001, com inspeção de terceiros SGS ou TUV disponível quando necessário.

    Capacidade de produção

    A produção anual excede 100 milhões de peças metálicas de precisão, apoiando tanto a produção de amostras quanto programas regulares de fabricação.


    Perguntas frequentes

    Q1: Quão fina é a parede que você pode usinar em um componente de cilindro oco de torneamento de precisão?

    R: Usinamos paredes até cerca de 1,0 mm e mais finas na revisão, onde a peça é curta o suficiente para permanecer rígida. Envie o desenho e confirmaremos a parede viável com o plano de processo.


    Q2: Você consegue manter o furo concêntrico com o diâmetro externo?

    R: Sim. O mandrilamento e o torneamento em uma configuração mantêm a concentricidade dentro de 0,02 mm e são mais apertados onde a montagem precisa.


    Q3: Você afia ou retifica furos, bem como os gira?

    R: Tornamos e furamos internamente e providenciamos brunimento ou cromo duro para furos que precisam de acabamento espelhado ou resistência ao desgaste. Ambos são citados com a parte, não adicionados posteriormente.


    Q4: Quais informações você precisa citar?

    A: Um desenho 2D ou 3D com material, tolerância do furo e relação de profundidade do furo. Se você tiver apenas uma amostra, envie-a e nós a mediremos e devolveremos um desenho para sua aprovação antes de cotar o componente cilindro oco para torneamento de precisão.


    Q5: Os processos de acabamento superficial estão disponíveis?

    R: Sim. Os processos de passivação, brunimento, cromo duro, anodização e galvanização podem ser organizados de acordo com os requisitos.


    Q6: Como as peças acabadas são inspecionadas?

    R: As peças são verificadas por meio de medição dimensional, inspeção do furo, verificação de circularidade e registros de produção.


    Enviar consulta
    Informações de contato
    Para dúvidas sobre peças torneadas de precisão, componentes de usinagem de precisão, componentes usinados CNC ou listas de preços, deixe seu e-mail para nós e entraremos em contato em até 24 horas.
    Avaliação:
    5.0
    X
    Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
    RejeitarAceitar